
Bagaimanakah cara mengurangkan kadar sisa bahan semasa menggunakan Kopolimer Blok SBS dalam pengeluaran berskala besar?
Kadar sisa yang tinggi dalamKopolimer blok SBSKos pengeluaran bersiri memerlukan wang sebenar. Setiap bahagian yang ditolak bermaksud bahan terbuang, masa terbuang, dan tenaga kerja terbuang. Berita baiknya ialah sisa bahan bukan berlaku secara rawak — anda boleh mengawalnya.
Untuk mengurangkan kadar kitaran bahan terbuang, anda memerlukan bahan mentah yang stabil, formula pencampuran yang dikawal serta piawaian yang standard.langkah-langkah pengeluaran. Kebanyakan kecacatan berpunca daripada perubahan kecil pada salah satu daripada bidang ini. Kenal pasti terlebih dahulu sambungan yang paling lemah, kemudian wujudkan konsistensi sepanjang keseluruhan proses.
Ini kedengaran mudah, tetapi ramai kilang masih menghadapi kesulitan dalam melaksanakannya. Mari kita teliti punca sebenar kitaran bahan terbuang, langkah demi langkah, supaya anda dapat mengenal pasti di mana kebanyakan pengeluar hilang kawalan — serta cara untuk mendapatkannya semula.
Apakah Faktor Utama yang Menyebabkan Kadar Kitar Semula yang Tinggi dalam Pemprosesan Kopolimer Blok SBS?
Sisa tidak berpunca daripada satu kelompok yang buruk semata-mata. Ia terkumpul daripada masalah-masalah kecil sepanjang keseluruhan proses, dan kebanyakan pasukan hanya menyedarinya apabila hasil pengeluaran menurun.
Kadar sisa yang tinggi semasa pemprosesan berskala besar biasanya berpunca daripada gabungan beberapa faktor: ketidaksekataan bahan mentah, keadaan pencampuran yang tidak stabil, kawalan proses yang lemah, keausan peralatan, serta tabiat pengendali. Tiada satu pun punca yang berdiri sendiri — sebaliknya, kesemuanya saling memperhebatkan kadar kerosakan, suatu corak yang telah didokumentasikan dengan baik dalamliteratur pemprosesan polimer.
Faktor-faktor yang Berfungsi Bersama-sama
Saya ingat suatu minggu apabila kadar penolakan kami melonjak daripada kira-kira 3 peratus kepada hampir 9 peratus dalam masa satu malam. Tiga perkara telah berubah serentak: pembekal telah menghantar kelompok bahan mentah yang sedikit berbeza, mesin pengadun tidak diservis selama dua bulan, dan syif malam telah terlepas daripada pemeriksaan kekeluatan yang rutin. Tiada satu pun daripada perkara-perkara ini secara berasingan mampu menyebabkan lonjakan tersebut. Namun, apabila digabungkan, kesemuanya menjadi punca utamanya.
Perubahan kecil pada satu peringkat jarang sekali mencetuskan krisis dengan sendirinya. Masalah mula timbul apabila beberapa perubahan kecil berlaku serentak. Setiap kali berlaku masalah sisa, saya akan meneliti lima aspek dan tidak pernah menganggapnya sebagai isu yang berasingan:
| Faktor | Apa yang Boleh Berlaku Salah | Keputusan di Garisan |
|---|---|---|
| Bahan mentah | Variasi antara kelompok | Kelakuan peleburan yang tidak konsisten |
| Formula pencampuran | Nisbah atau masa yang salah | Bahagian yang lemah atau tidak sekata |
| Keadaan pemprosesan | Larian suhu atau tekanan | Keriting, rongga, tembakan pendek |
| Peralatan | Penggunaan, penyelenggaraan yang lemah | Kekurangan yang berulang |
| Latihan pengendali | Langkah-langkah yang dilangkau, pemeriksaan yang tergesa-gesa | Amaran awal yang terlepas |
Apabila saya mengesan punca sebenar satu masalah kecil, ia hampir sentiasa melibatkan dua atau lebih baris dalam jadual ini serentak. Oleh itu, memperbaiki satu perkara sahaja jarang sekali dapat menyelesaikan keseluruhan masalah.
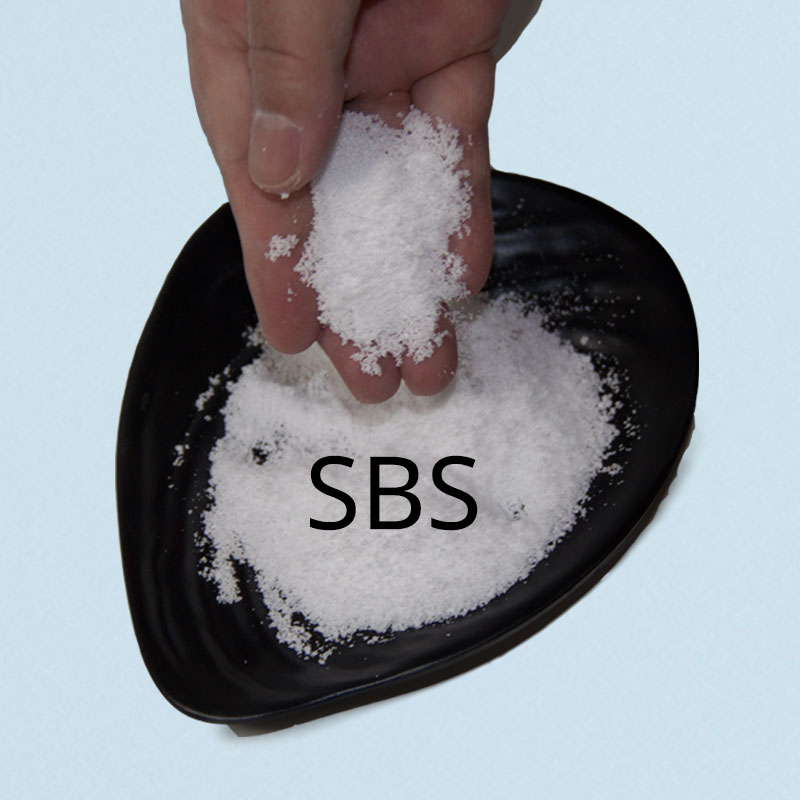
Bagaimanakah cara menyesuaikan formula pencampuran bagi mengurangkan bahagian-bahagian kopolimer blok SBS yang cacat?
Formula yang buruk tidak semestinya kelihatan buruk di atas kertas. Ia hanya menunjukkan kelemahannya apabila barisan tersebut beroperasi pada kelajuan penuh.
Sesuaikan formula pencampuran berdasarkan data pengeluaran sebenar, bukannya hanya bergantung pada ujian makmal. Perubahan kecil dalam nisbah, tempoh pencampuran atau suhu boleh menjejaskan aliran bahan tersebut. Uji perubahan formula di bawah kelajuan pengeluaran sebenar—dengan syarat geseran dan masa operasi yang sama seperti yang terkandung dalam piawaian standard.metodologi pemprosesan polimer— sebelum mengunci mereka di dalam.
Mengapa Kejayaan Makmal Tidak Menjamin Kejayaan Barisan
Kekonsistenan pengadunan merupakan titik permulaan kepada pelbagai masalah. Apabila suatu formulasi tidak dikawal dengan ketat, sebarang perubahan kecil dalam nisbah bahan atau tempoh pengadunan boleh mengubah tingkah laku bahan pada peringkat pemprosesan—formula yang kelihatan sempurna dalam satu siri ujian kecil masih mungkin gagal apabila dihasilkan pada kelajuan penuh.
| Peringkat Ujian | Apa yang Saya Semak | Mengapa Ia Penting |
|---|---|---|
| Kelompok makmal | Perilaku asas bahan | Mengesahkan bahawa formula tersebut boleh digunakan |
| Ujian perintis | Kelakuan pada kelajuan sebenar | Mendedahkan isu aliran tersembunyi |
| Pengeluaran penuh | Kekonsistenan sepanjang berjam-jam | Mengesahkan kestabilan jangka panjang |
Melangkau ujian percubaan merupakan kesilapan paling lazim yang sering saya lihat. Ia memang kelihatan lebih cepat, tetapi biasanya akan memakan lebih banyak masa pada kemudian hari.
Bolehkah Pemilihan Gred Bahan Mentah Mempengaruhi Kadar Kegagalan Produk Kopolimer Blok SBS?
Sebuah bahan mungkin kelihatan sesuai pada lembaran data, namun masih boleh menimbulkan masalah di lini pengeluaran. Kepincangan antara teori dan amalan ini sering mengejutkan ramai pasukan.
Ya — pemilihan gred boleh secara langsung mempengaruhi kadar penolakan. Gred yang menunjukkan prestasi baik dalam ujian kecil mungkin menunjukkan ketidakkonsistenan pada skala yang lebih besar, memandangkan polimer blok sebenarmorfologi dan tingkah laku fasahanya mendedahkan dirinya sepenuhnya dalam keadaan pengeluaran. Memilih gred yang sepadan dengan proses anda, bukannya hanya berdasarkan lembar spesifikasi, dapat mengurangkan variasi yang tidak perlu.
Menyelaraskan Gred dengan Proses, Bukan Sekadar dengan Spesifikasi
Beberapa tahun lalu, sebuah kilang yang saya bekerjasama telah beralih kepada gred yang lebih murah bagi mengurangkan kos. Pada peringkat ujian kecil, keadaannya kelihatan baik; namun apabila dijalankan pada skala penuh, kadar kitaran bahagian terpakai meningkat dalam tempoh dua minggu, dan mengambil masa hampir sebulan untuk mengesan punca masalah tersebut. Selepas kembali kepada gred asal, kadar kitaran bahagian terpakai kembali normal dalam beberapa hari sahaja.
Inilah sebabnya mengapa saya tidak hanya bergantung pada lembaran data — saya turut memerhati bagaimana sesuatu gred berkelakuan dalam proses yang sama seperti mana ia akan dilaksanakan. Pengeluar yang berjaya mengurangkan variasi yang tidak perlu mempunyai satu tabiat yang sama: mereka memilih bahan yang boleh berfungsi dengan konsisten dalam proses sedia ada mereka, bukannya mengejar angka terbaik di atas kertas.
Bagaimanakah cara menyeragamkan operasi pengeluaran bagi mengurangkan sisa polimer kopoli SBS dalam proses pembuatan jangka panjang?
Dalam jangka panjang, pengeluaran mengutamakan kestabilan berbanding sebarang penyelesaian segera. Tanpa piawaian yang tetap, setiap sesi pengeluaran mungkin secara senyapnya menyimpang ke arah yang berbeza.
Penyeragaman operasi pengeluaran mengurangkan pembaziran dengan memastikan langkah-langkah proses, parameter serta kaedah pengendalian bahan kekal sama sepanjang setiap syif. Prosedur yang jelas dan pemantauan berkala — prinsip yang sama yang mendasarikawalan proses statistik— mengurangkan variasi kecil yang beransur-ansur meningkat menjadi bahan terbuang seiring masa. Piawaian tetap harus membenarkan pelarasan, namun daripada satu titik permulaan yang stabil.
Membina Asas yang Boleh Diulang
Standardisasi tidak bermaksud proses itu langsung tidak memerlukan sebarang pelarasan — sebaliknya, pelarasan dilakukan berdasarkan asas yang terkawal dan boleh diulang, bukannya melalui anggaran semata-mata. Apabila setiap pusingan operasi mengikut langkah yang sama, adalah jauh lebih mudah untuk mengenal pasti punca sebenar kenaikan ketara dalam jumlah barangan terbuang, kerana terdapat lebih sedikit pemboleh ubah yang berubah serentak.
| Kawasan | Tanpa Operasi Standard | Dengan Operasi Standard |
|---|---|---|
| Pertukaran giliran kerja | Nota yang tidak konsisten | Senarai semak yang jelas dan boleh diulang |
| Tetapan parameter | Diselaraskan oleh memori | Dokumen dan dikunci |
| Pengendalian bahan | Berbeza mengikut pengendali | Prosedur tetap untuk semua |
| Penjejakkan masalah | Sukar untuk mengasingkan punca | Lebih mudah, lebih sedikit pemboleh ubah |
DalamKopolimer blok SBSPengeluaran bersiri, kadar kitar semula yang lebih rendah biasanya berpunca daripada kawalan proses yang lebih baik, bukannya sekadar daripada menukar bahan. Matlamatnya ialah mengenal pasti punca sebenar variasi — ini membantu menghubungkan bahan mentah, formulasi, proses pengolahan, dan operasi harian dengan lebih berkesan.
Kesimpulan
Kadar sisa yang lebih rendah berasal daripada kawalan proses, bukannya hanya daripada perubahan bahan mentah semata-mata. Tangani terlebih dahulu rantaian paling lemah, kemudian standardisasikan keseluruhan sistem. Di Yudahang, kami bekerjasama dengan pengeluar setiap hari untuk menghubungkan bahan mentah, formulasi dan proses menjadi satu sistem yang stabil.
Rujukan
- Holden, G., Kricheldorf, H. R., & Quirk, R. P. (Penyunting).Elastomer Termoplastik: Buku Panduan tentang Kopolimer Blok. Penerbit Hanser.
- Morton-Jones, D. H.Pemprosesan Polimer. Springer Science & Business Media.
- White, J. L., & Potente, H.Kejuruteraan dengan Getah: Cara Reka Bentuk Komponen Getah. Penerbit Hanser.
- Montgomery, D. C.Pengenalan kepada Kawalan Kualiti Statistik. Wiley.
- Juran, J. M., & Godfrey, A. B. (Penyunting).Buku Panduan Kualiti Juran. McGraw-Hill.
- Ensiklopedia Teknologi Kimia Kirk-Othmer: Pemprosesan Polimer dan Bahan Elastomer. Wiley.